Türkiye’de Gözlüğü Nasıl Üretiyoruz
Gözlüğü Kağıthane, İstanbul’daki fabrikamızda üretiyoruz. Üretimimiz enjeksiyon kalıplama, yüzey bitirme, dekorasyon, montaj, cam takma, kalite kontrol ve paketlemeyi kapsar. Uygulanan süreç, çerçeve tasarımına ve kullanılan malzemelere göre değişir.
Fabrikamız ve üretim
- Konum
- Fabrikamız Kağıthane, İstanbul, Türkiye’dedir
- Üretim ekipmanı
- 8 enjeksiyon kalıplama makinesi
- Ana üretim işlemleri
- Enjeksiyon kalıplama, vibrasyonlu yüzey işleme, elle zımparalama, dekorasyon ve çerçeve montajı
- Dekorasyon seçenekleri
- Astar ve UV baskı, elle boyama veya düz menteşe takma ve renk uygulaması
- Markalama
- Saplara logo, model, renk kodu ve ölçünün tampon baskısı
- Kalite kontrol
- Üretim sırasında, montajdan sonra ve paketlemeden önce kontroller
- Fabrika ziyaretleri
- B2B iş ortakları için randevuyla
Üretim sürecimiz nasıl işler
Enjeksiyon kalıplı modellerde üretim, çerçeve önü ve saplarla başlar. Parçaları kalıplarız, vibrasyonlu yüzey işleme ve elle zımparalamayla pürüzlü kenarları alırız, ardından seçilen rengi ve dekorasyonu uygularız.
Parçalar menteşe ve vidalarla monte edilir. İlk kontrolden ve yıkamadan sonra vernik uygularız, şablon veya güneş camı takarız ve gereken işaretleri saplara basarız. Bitmiş çerçeveler paketlemeden önce son kontrolden geçer. Bazı modeller farklı malzeme veya konstrüksiyon kullandığı için üretim rotaları değişebilir.
Üretim tesisimizin ölçeği
Aşağıdaki rakamlar, bu üretim aşamalarının yürüdüğü Kağıthane fabrikamızı anlatır. Kapalı alan, kalıplama kapasitesi ve çalışan sayısı, ziyaret veya seri sipariş planlamadan önce tesisimizin ölçeğini gösterir.
- 3,500 m² üretim alanı
- 8 enjeksiyon kalıplama makinesi
- 85 çalışan
Üretim aşamaları
Üretim aşamalarımız
4A, 4B ve 4C aşamaları alternatif bitirme rotalarıdır. Rotayı modelin konstrüksiyonuna, rengine ve yüzey tasarımına göre seçeriz.
-
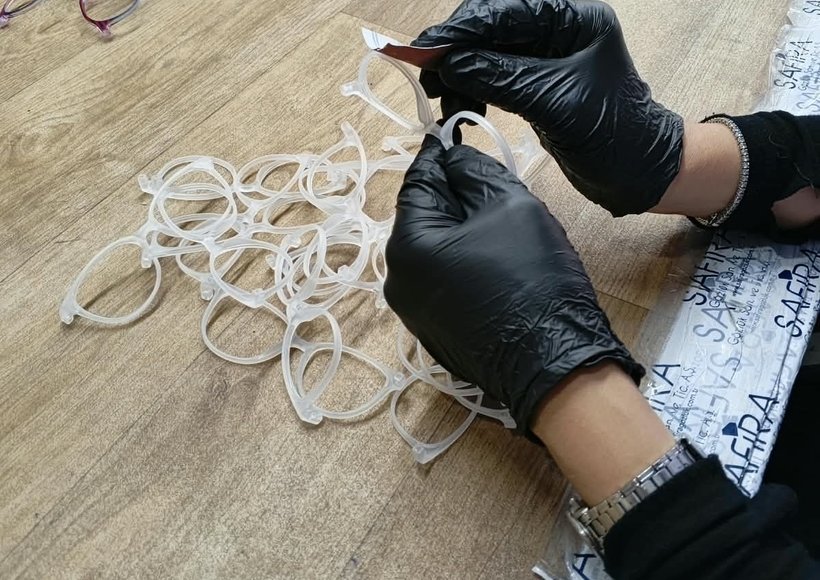 Aşama 1
Enjeksiyon kalıplama
Erimiş termoplastiği çelik kalıplara enjekte ederek çerçeve önlerini ve sapları oluştururuz. Kalıp, her parçanın biçimini ve ölçülerini belirler.
-
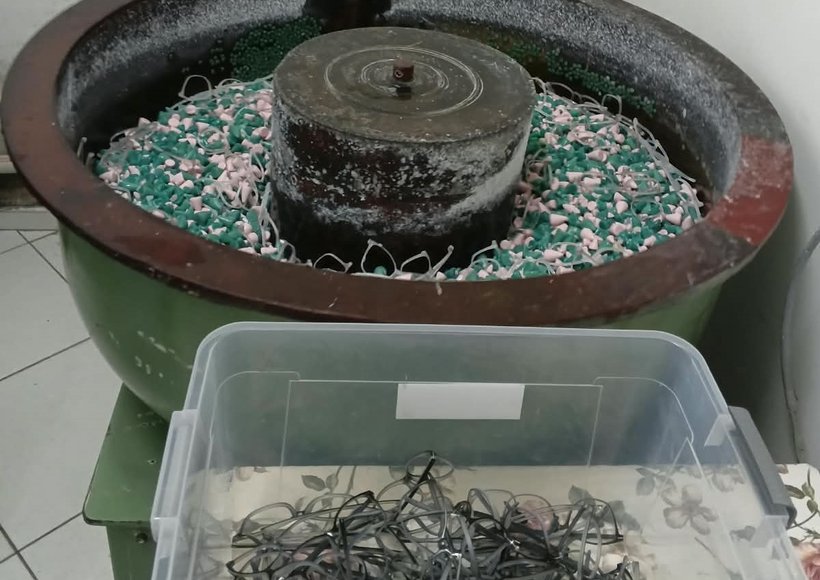 Aşama 2
Vibrasyonlu yüzey işleme
Kalıplanan parçaları, keskin kenarları almak ve yüzeyleri düzeltmek için aşındırıcı taşlı titreşimli makinelerde işleriz.
-
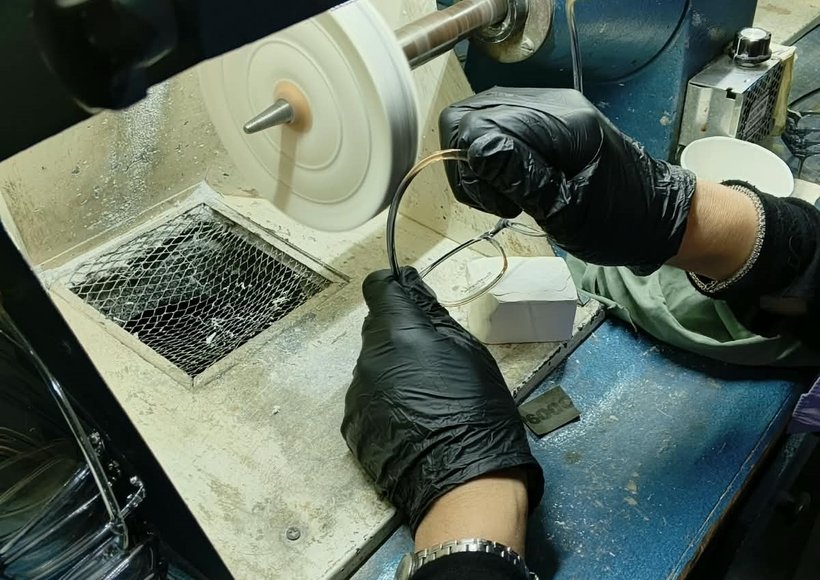 Aşama 3
Elle zımparalama
Ekibimiz, yüzeyleri dekorasyona hazırlamak için yolluk izlerini ve kalıp ayrım çizgilerini zımparalar.
-
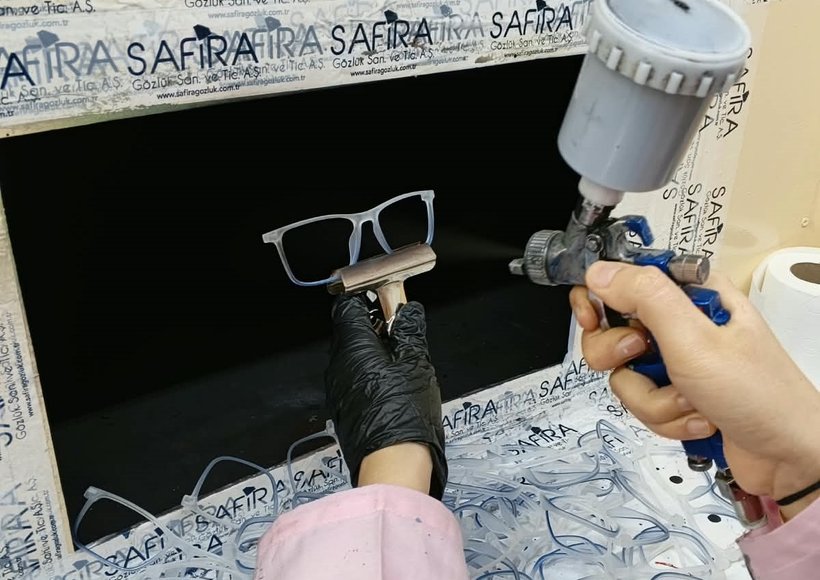 Aşama 4A
Astar ve UV baskı hazırlığı
UV baskılı tasarım alacak modellere astar uygularız. Bu işlem, yüzeyi baskıya hazırlar.
-
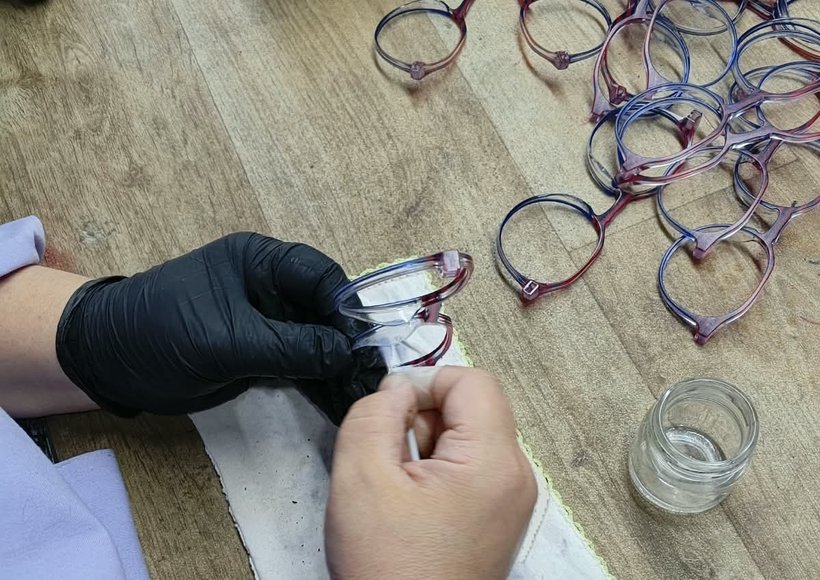 Aşama 4B
Elle boyama
Bu tür yüzey isteyen modellere renkleri ve dekoratif ayrıntıları elle uygularız.
-
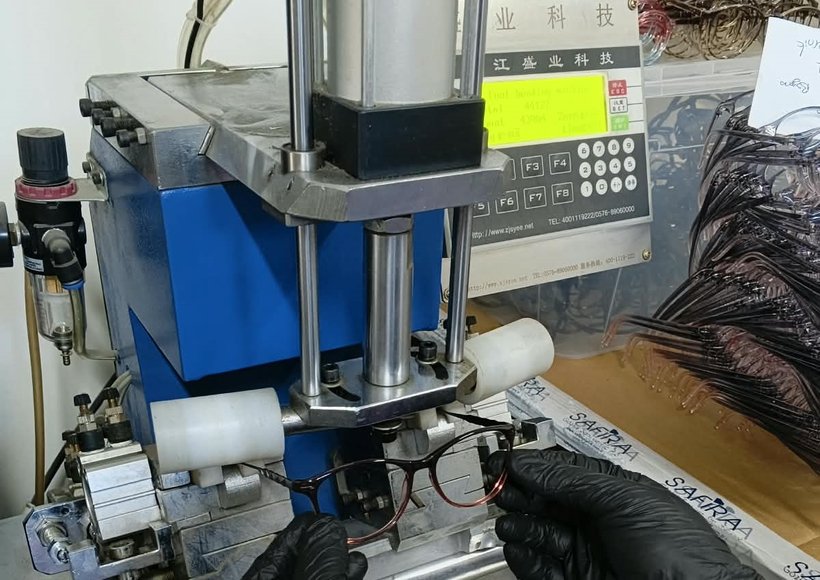 Aşama 4C
Düz menteşe ve renk
Düz menteşeli tasarlanan modellerde menteşeleri takarız ve belirtilen rengi uygularız.
-
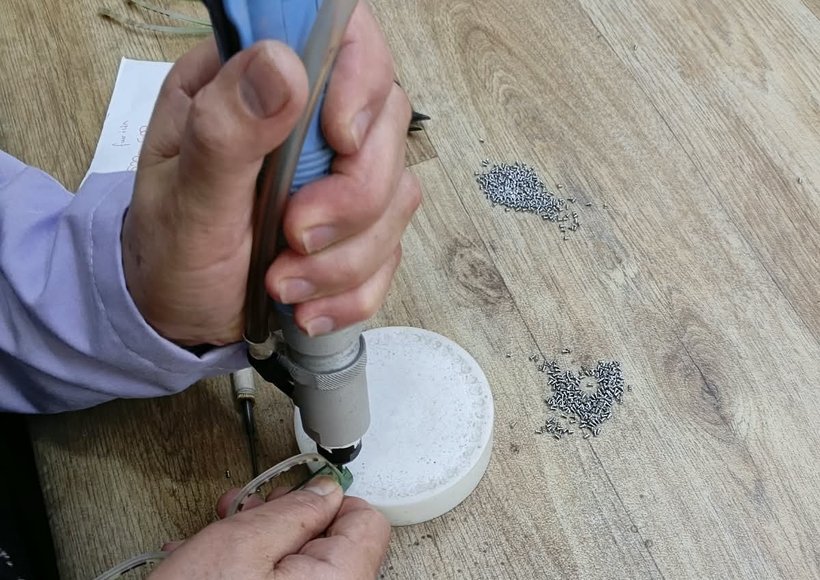 Aşama 5
Montaj
Çerçeve önlerini ve sapları menteşe ve vidalarla birleştiririz, ardından menteşe hareketini ayarlarız.
-
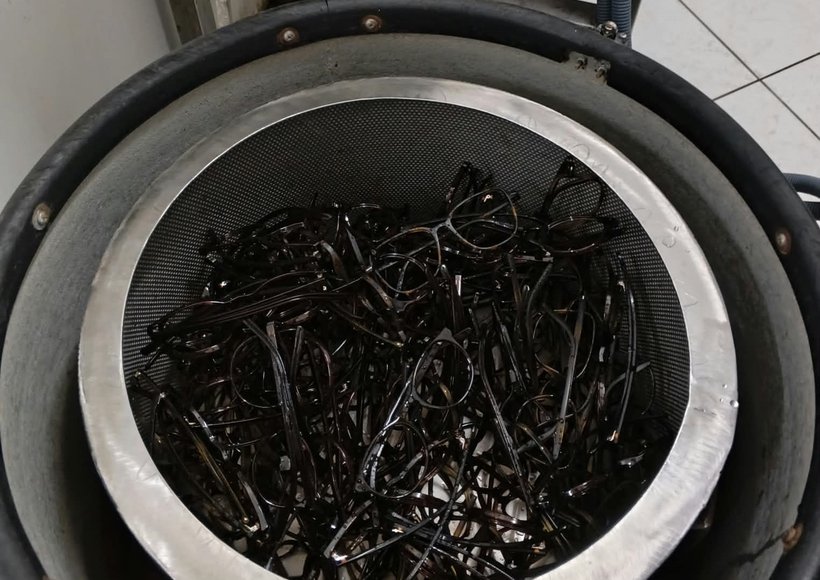 Aşama 6
Yıkama öncesi kontrol
Montajı biten çerçeveleri yıkamadan önce yüzey hatası, renk tutarlılığı ve menteşe fonksiyonu açısından kontrol ederiz.
-
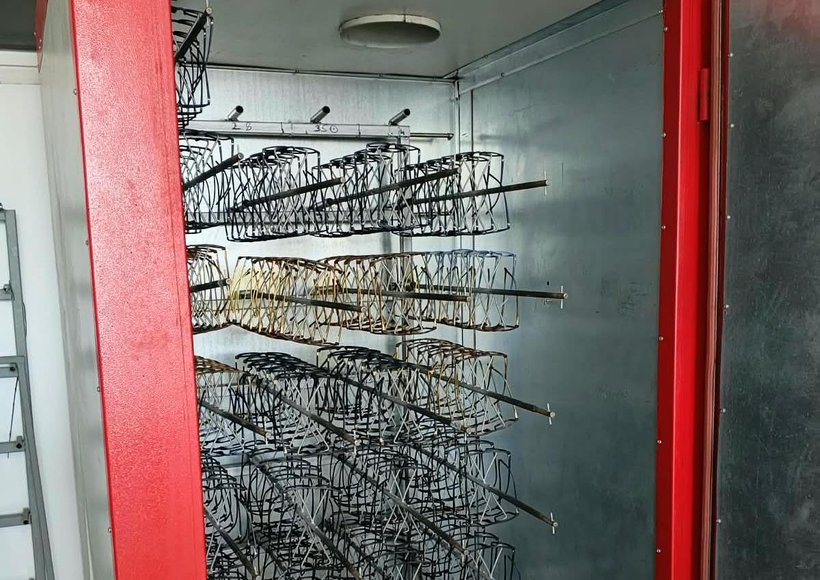 Aşama 7
Vernikleme
Yüzeyi korumak ve belirtilen mat veya parlak görünümü elde etmek için şeffaf vernik uygularız.
-
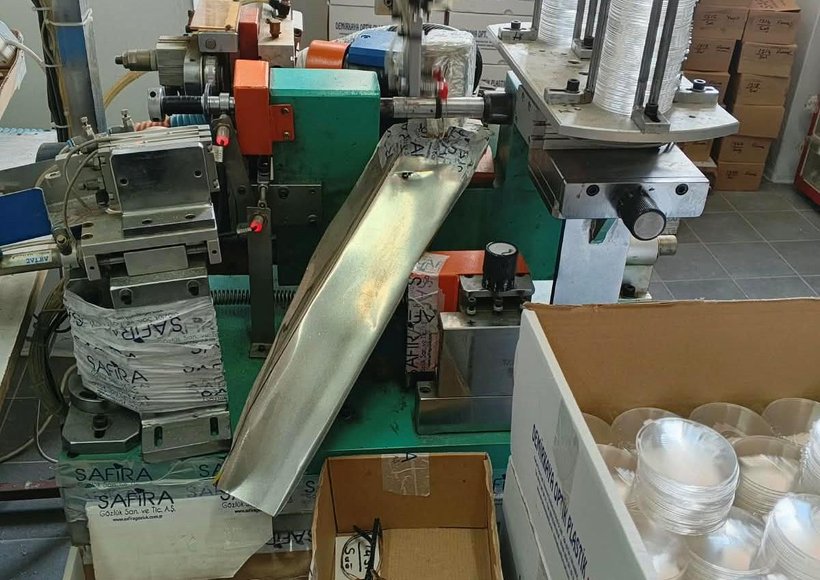 Aşama 8
Cam takma
Optik çerçevelere şablon camları, güneş gözlüklerine belirtilen filtre camlarını takarız.
-
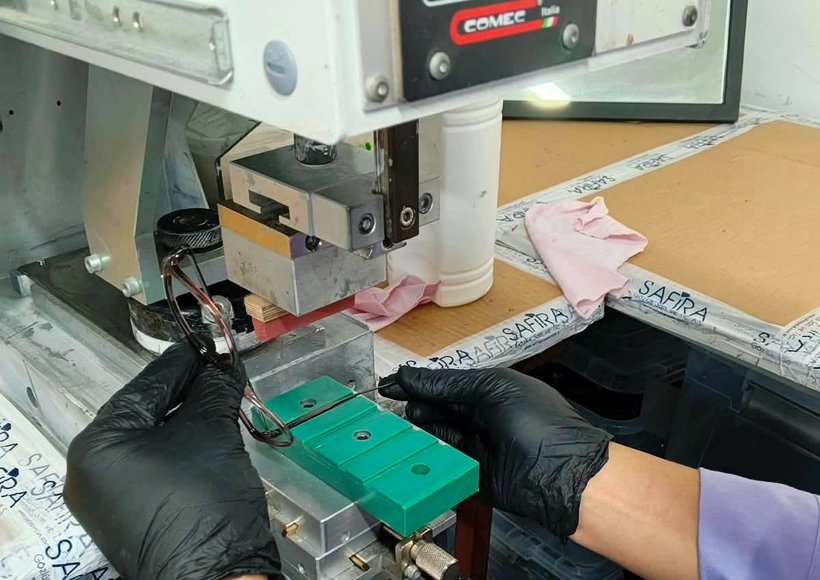 Aşama 9
Tampon baskı
Logo, model referansı, renk kodu ve ölçü işaretlerini saplara silikon baskı tamponlarıyla uygularız.
-
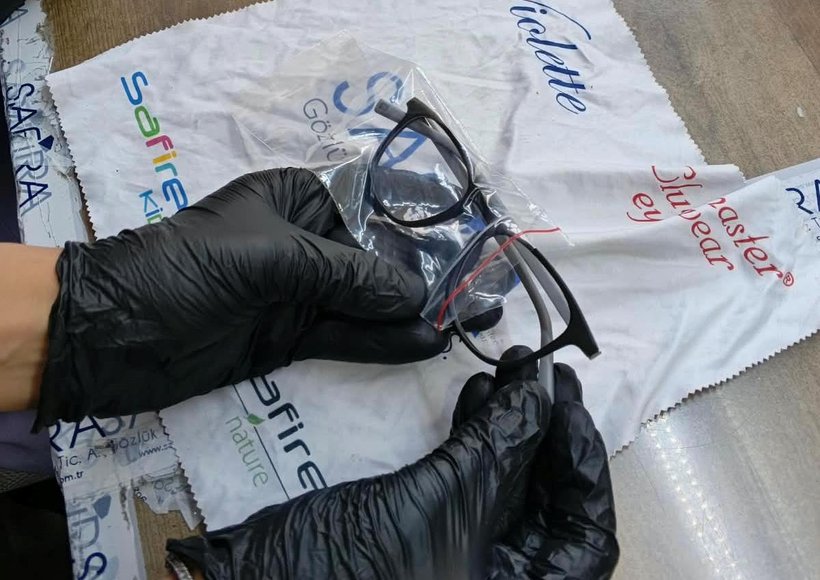 Aşama 10
Son kalite kontrol
Bitmiş çerçeveleri ölçü, hizalama, menteşe hareketi, yüzey durumu, baskı kalitesi ve cam oturması açısından inceleriz.
-
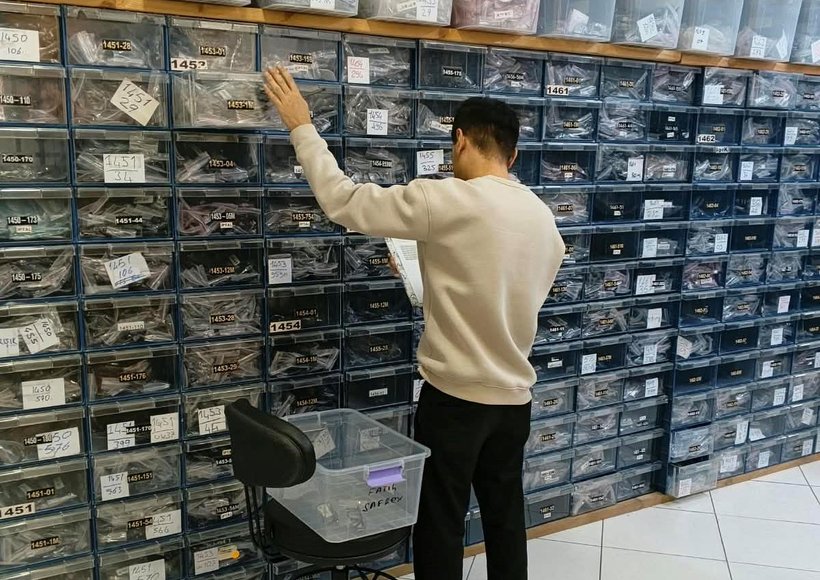 Aşama 11
Paketleme
Çerçeveleri, kararlaştırılan kutu, temizlik bezi, etiket ve diğer aksesuarlarla sevkiyata hazır biçimde paketleriz.
Dekorasyon yöntemleri
Dekorasyon yöntemi çerçeve malzemesine, tasarıma ve istenen yüzeye bağlıdır.
| Rota | Aşamalar | Ne sağlar | Tipik kullanım |
|---|---|---|---|
| Astar ve UV baskı | 4A, ardından UV baskı | Yüzeyi UV baskıdan önce astarla hazırlarız. Bu rota çok renkli görseller, desenler ve basılı private label tasarımlar için uygundur. | Desenli moda modeller, çocuk baskıları, private label görseller |
| Elle boyama | 4B | Rengi ve dekoratif ayrıntıları elle uygularız. Bu yöntem, elle bitirilen etkiler isteyen modellerde kullanılır. | Boyalı vurgu veya renk etkisi isteyen modeller |
| Düz menteşe ve renk | 4C | Bu konstrüksiyon için tasarlanan modellere düz menteşe takarız ve belirtilen rengi uygularız. | Alçak profilli düz menteşeyle üretilen ince modeller |
Üretim sırasındaki kalite kontrolleri
Üretimin sonunu beklemek yerine çerçeveleri farklı aşamalarda inceleriz. Bu kontroller, bir sonraki işleme geçmeden hataların görülmesine yardımcı olur.
| Aşama | Neler kontrol edilir |
|---|---|
| Zımparalamadan sonra (Aşama 3) | Dekorasyondan önce yüzeyde yolluk izi, kalıp çizgisi ve pürüzlü bölge olup olmadığına bakarız |
| Montaj sırasında (Aşama 5) | Menteşe hareketini, vida oturmasını ve sap gerginliğini kontrol ederiz |
| Yıkama öncesi kontrol (Aşama 6) | Verniklemeden önce yüzey durumunu, rengi ve menteşe fonksiyonunu inceleriz |
| Cam takıldıktan sonra (Aşama 8) | Şablon veya güneş camının çerçeveye doğru oturduğunu kontrol ederiz |
| Tampon baskıdan sonra (Aşama 9) | Logo ve ürün işaretlerini konum, okunabilirlik ve baskı kalitesi açısından kontrol ederiz |
| Son kontrol (Aşama 10) | Ölçüleri, hizalamayı, menteşe hareketini, yüzey bitirmeyi, işaretleri ve cam oturmasını kontrol ederiz |
| Sevkiyattan önce (Aşama 11) | Adetleri, model ve renk referanslarını, etiketleri ve kararlaştırılan aksesuarları kontrol ederiz |
Bitmiş çerçevelerde neleri kontrol ederiz
Muayene kriterlerimiz her modelin ana ölçülerini, işlevsel ve görsel özelliklerini kapsar. Gerekler ürün şartnamesine, onaylı numuneye ve ilgili standartlara göre tanımlanır. ISO 12870, gözlük çerçevesi gerekleri ve deney yöntemleri için ilgili bir referanstır. Müşteri belirli testler veya belgelenmiş sonuçlar isterse bunlar ilgili modeller için konuşulup ayarlanabilir.
Çerçeve ölçüleri
Cam ölçüsünü, camlar arası mesafeyi ve sap uzunluğunu ISO 8624’te tanımlanan ölçüm sistemine göre kontrol ederiz.
Hizalama ve simetri
Ön parçayı, köprüyü ve sapları burulma, dengesiz konum ve iki taraf arasındaki farklar açısından inceleriz.
Menteşe fonksiyonu
Sapların doğru açılıp kapandığını ve amaçlanan konumda kaldığını kontrol ederiz.
Yüzey ve bitirme
Görünen yüzeylerde çizik, kabarcık, vernik akması ve renk dalgalanması ararız.
Baskı ve işaretler
Logonun, model referansının, renk kodunun ve ölçü bilgisinin doğru yerde ve okunaklı olduğunu kontrol ederiz.
Cam oturması
Şablon ve güneş camlarının çerçeve yuvasına doğru oturduğunu kontrol ederiz.
Üretimimizde kullanılan malzemeler
Kullanılan malzemeler modele ve konstrüksiyonuna bağlıdır. Her sipariş için malzemeyi belirtir, üzerinde anlaşılan ayrıntıları ürün belgelerinde teyit ederiz.
| Malzeme | Nasıl işlenir | Nerede kullanılır |
|---|---|---|
| Enjeksiyon kalıplı termoplastikler | Çerçeve önleri ve saplar için kullanılır | Güneş Gözlükleri, Okuma Gözlükleri ve Çocuk Gözlükleri |
| TR90 tipi poliamid ve PEI | Seçili hafif ve esnek çerçeve tasarımlarında kullanılır | Hafif memory modeller ve klipsli konstrüksiyonlar |
| Paslanmaz çelik ve titanyum | Metal çerçeve tasarımlarında ve bileşenlerde kullanılır. Bu modeller ilgili montaj ve bitirme süreçlerini izler | Metal çerçeveler |
| Menteşeler, vidalar ve burun yastıkları | Montajda takılır ve yedek parça olarak da sunulur | Yedek parçalar |
Yeni modeller
Tasarımdan ilk üretime
Özel OEM modellerde üretim, alıcının tasarım özetiyle başlar. Modeli seri üretime almadan önce teknik şartnameyi ve numuneleri geliştiririz.
Tasarım özeti
Alıcı; eskiz, referans çerçeve veya istenen stil, ölçüler ve hedef fiyat hakkında bilgi verir.
Teknik çizim
İlgili ölçüm sistemi ölçülerini de içeren, ölçülendirilmiş bir çizim hazırlarız.
Kalıp geliştirme
Çerçeve önü ve saplar için gereken çelik enjeksiyon kalıplarını hazırlatırız. Kalıp imalatı İstanbul, Türkiye’de yapılır.
İlk numuneler
Deneme parçaları üretiriz ve inceleme için numune çerçeveler monte ederiz.
Numune onayı
Alıcı ölçü, renk, yüzey ve işaretleri kontrol eder; numuneyi onaylar veya değişiklik ister.
Üretime alma
Onaydan sonra numune, seri üretimin referansı olur.
Üretim soruları
Plastik gözlük çerçeveleri enjeksiyon kalıplamadan sonra nasıl bitirilir?
Kalıplamadan sonra parçaları düzeltmek için vibrasyonlu yüzey işleme ve elle zımparalama kullanırız. Çerçeveler ardından montajdan önce uygun dekorasyon rotasını izler.
Hangi dekorasyon yöntemlerini kullanıyorsunuz?
Astar ve UV baskı, elle boyama ve renk uygulamasıyla düz menteşe takma kullanırız. Yöntem, her modelde istenen tasarım ve yüzeye göre belirlenir.
Optik çerçevelerde neden şablon cam vardır?
Şablon camlar taşıma, depolama ve teşhir sırasında çerçevenin şeklini korumaya yardımcı olur. Gözlükçüler bunları çıkarıp müşterinin reçeteli camlarını takar.
Son kalite kontrolde neleri kontrol ediyorsunuz?
Çerçeve ölçülerini, hizalamayı, simetriyi, menteşe hareketini, yüzey bitirmeyi, baskıyı, işaretleri ve cam oturmasını kararlaştırılan ürün şartnamesine göre inceleriz.
Bağımsız ürün testi ayarlayabilir miyiz?
Evet. Talep üzerine numunelerin, istenen testler için seçilen bağımsız bir laboratuvara gönderilmesini ayarlayabiliriz. Ürüne göre bunlar ISO 12870 çerçeve testlerini veya EN 16128 nikel salınımı testini kapsayabilir.
B2B alıcılar fabrikayı ziyaret edebilir mi?
Evet. B2B iş ortaklarını randevuyla Kağıthane, İstanbul’daki fabrikamızı ziyaret etmeye bekleriz. Uygun tarihi kararlaştırmak için ihracat ekibimizle iletişime geçin.
İstanbul’daki fabrikamızı ziyaret edin
B2B alıcılar ekipmanımızı, üretim aşamalarımızı ve kalite kontrollerimizi görmek için fabrika ziyareti ayarlayabilir. Ziyareti konuşmak veya üretim ve OEM hizmetlerimiz hakkında sormak için ihracat ekibimizle iletişime geçin.